


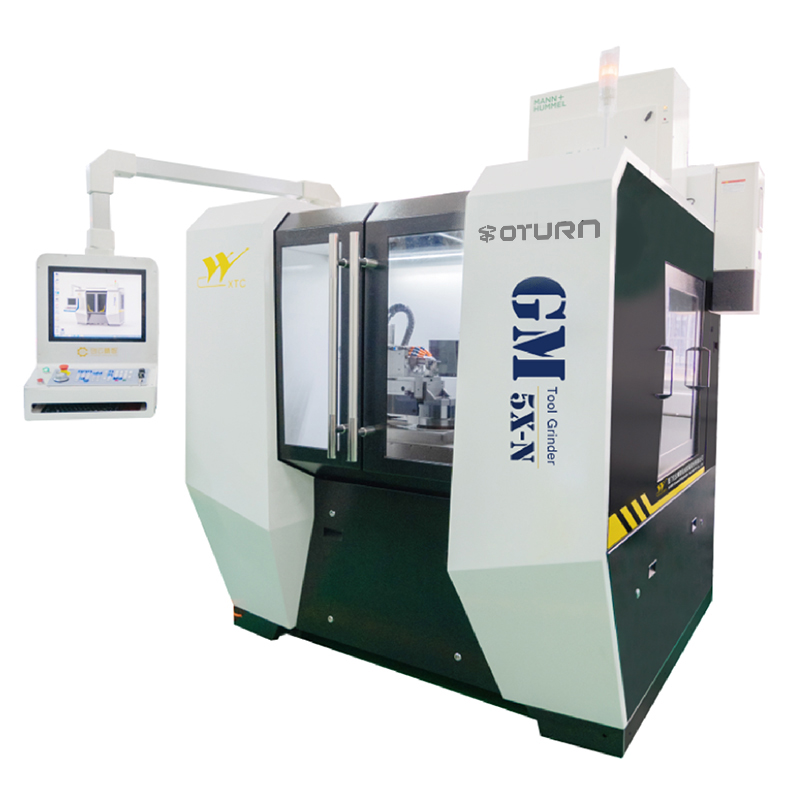
GM5X-N 5-axis na CNC Grinding Machine
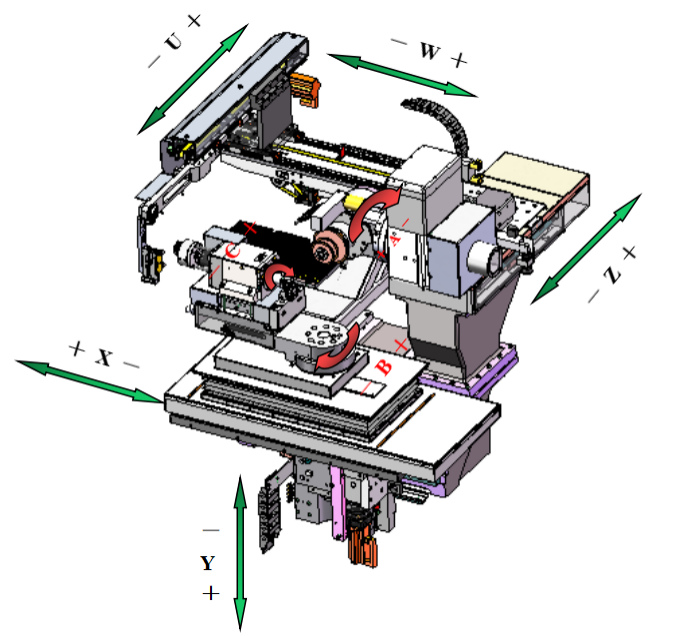
Mdiagram ng istruktura ng ainng makina
Saklaw ng aplikasyon
Ang makinang ito ay gumagawa ng mga end milling cutter at drill, na angkop para sa pagproseso ng mga materyales na hard alloy at high-speed steel.
Mga siklo ng paggawa at muling paggiling ng kagamitan
1. Mga karaniwang end mill: pag-ukit, pag-shovel back, paghahasa ng rake, paghahasa ng ilalim na gilid, pag-digitize, muling paggiling.
2. Karaniwang drill bit: pag-slot, pagbabawas ng panlabas na diyametro, paghahasa ng tuktok, pag-digitize, at paggiling.
1. Mga teknikal na detalye
| № | Nilalaman | Kinakailangan | Numero | Yunit |
| 1.1 | Mga Sukat ng Workpiece | |||
| 1.1.1 | Haba ng pang-ipit | ≤ | 230 | mm |
| 1.1.2 | Diametro ng pang-ipit | pagitan | 2-20 | mm |
| 1.1.3 | Haba ng paggiling | ≤ | 150 | mm |
| 1.1.4 | Diametro ng paggiling | pagitan | 0.2-12 | mm |
| 1.2 | Spindle ng Paggiling | |||
| 1.2.1 | Uri ng drive | Tumpak | direktang pagmamaneho | - |
| 1.2.2 | Kapangyarihan | na-rate na kapangyarihan | 13.6 | kW |
| 1.2.3 | Pagpapalamig | Tumpak | Pinalamig ng langis | - |
| 1.2.4 | Pagkontrol ng bilis ng gulong panggiling | Tumpak | Walang hakbang na bilis | - |
| 1.2.5 | Bilis | pagitan | 0-10000 | rpm |
| 1.2.6 | Bilang ng mga ulo ng paggiling ng spindle | Tumpak | 2 | mga piraso |
| 1.3 | Gulong panggiling | |||
| 1.3.1 | Diyametro | ≤ | 150 | mm |
| 1.3.2 | Pinakamataas na bilang ng mga gulong panggiling bawat spindle | ≤ | 4 | mga piraso |
| 1.3.3 | Diametro ng spindle ng mga gulong na panggiling | Tumpak | 25 | mm |
| 1.3.4 | Programahin ang kontroladong supply ng coolant | Tumpak | Oo | - |
| 1.3.5 | Bilang ng mga nozzle ng coolant | ≥ | 3 | mga piraso |
| 1.4 | Sistema ng pag-clamping ng workpiece | |||
| 1.4.1 | Sistema ng pag-clamping | Tumpak | Haydroliko, awtomatiko | - |
| 1.4.2 | Pang-ipit na collet | Tumpak | SCHAUBLIN W20 | - |
| 1.4.3 | Uri ng drive | Tumpak | direktang pagmamaneho | - |
| 1.5 | Mga parameter ng axis | |||
| 1.5.1 | Uri | Tumpak | linyar | - |
| 1.5.2 | Paglalakbay sa X-axis | ≤ | 280 | mm |
| 1.5.3 | Paglalakbay sa Z-axis | ≤ | 130 | mm |
| 1.5.4 | Paglalakbay sa Y-axis | ≤ | 230 | mm |
| 1.5.5 | Resolusyon ng aksis ng XYZ | Tumpak | 0.0001 | mm |
| 1.5.6 | Bilis ng aksis ng XYZ | ≤ | 10 | m/min |
| 1.5.7 | Paglalakbay sa A-axis | ≤ | 360 | digri |
| 1.5.8 | Resolusyon ng A-axis | Tumpak | 0.0001 | digri |
| 1.5.9 | Bilis ng A-axis | ≤ | 300 | rpm |
| 1.5.10 | Paglalakbay sa B-axis | ± | 210 | mga digri |
| 1.5.11 | Bilis ng B-axis | ≤ | 12 | rpm |
| 1.6 | Sistema ng pagkarga at pagbaba | |||
| 1.6.1 | Sistema ng pagkarga at pagbaba | Tumpak | Brasong robot na uri ng truss | - |
| 1.6.2 | Bilang ng mga tray | Tumpak | 2 | mga piraso |
| 1.6.3 | Awtomatikong pagkarga at pagbaba ng diameter ng workpiece | Sa pagitan | 2-12 | mm |
| 1.6.4 | Awtomatikong paglo-load at pag-unload ng haba ng workpiece | ≤ | 40-200 | mm |
| 1.6.5 | Pinakamataas na bilang ng mga workpiece | ≤ | 300 | mga piraso |
| 1.6.6 | Software | Tumpak | Oo | - |
| 1.7 | Iba pang mga bahagi | |||
| 1.7.1 | Kakayahang matukoy ang mga workpiece sa mga makinang pangkamay | Tumpak | Oo | - |
| 1.7.2 | Sentralisadong awtomatikong sistema ng pagpapadulas | Tumpak | Oo |
|
| 1.7.3 | Ilaw na may tatlong kulay na senyales | Tumpak | Oo | - |
| 1.8 | Opsyonal | |||
| 1.8.1 | Kagamitan sa paghihiwalay ng ambon ng langis | Tumpak | Opsyonal | - |
| 1.9 | Kontrol | |||
| 1.9.1 | Sistema ng kontrol | Tumpak | NUM-Flexium+68 | - |
| 1.9.2 | Panel ng operasyon | Tumpak | Touch screen | - |
| 1.9.3 | Digital na kontrol na aksis | Tumpak | Oo | - |
| 1.9.4 | Pagpapakita ng kulay | Tumpak | Oo | - |
| 1.9.5 | Laki ng Pagpapakita | Tumpak | 19 | pulgada |
| 1.10 | Modyul ng software sa paggiling ng kagamitan | |||
| 1.10.1 | Mga simpleng pamutol ng milling | Tumpak | Oo | - |
| 1.10.2 | Mga simpleng drill | Tumpak | Oo | - |
| 1.10.3 | Awtomatikong mode ng pagtuklas ng probe | Tumpak | Oo | - |
| 1.11 | Mga parameter ng kuryente ng kagamitan | |||
| 1.11.1 | Boltahe | Tumpak | 380±10% | V |
| 1.11.2 | Dalas | Tumpak | 50±10% | Hz |
| 1.11.3 | Kapangyarihan | ≤ | 25 | KW |
| 1.12 | Mga Dimensyon | |||
| 1.12.1 | Haba | ≤ | 2 000 | mm |
| 1.12.2 | Lapad | ≤ | 2 800 | mm |
| 1.12.3 | Taas | ≤ | 2 200 | mm |
| 1.12.4 | Kalidad | ≤ | 4 750 | kg |
2. Listahan ng karaniwang pagsasaayos
| № | Nilalaman | Modelo | Tatak | Numero | ||
| 2.1 | Kagamitang makina | |||||
| 2.1.1 | Konpigurasyon ng X-axis | |||||
| 2.1.1.1 | - Tornilyo na pamalo | Na-customize | NSK | 1 piraso | ||
| 2.1.1.2 | - Riles | 1×MR25-A2-760-20-20-G2-V2+BRK+SOSPL | SCHNEEBERGER | 2 piraso | ||
| 2.1.1.3 | - Iskala ng optika | LC483-370 | HEIDENHAIN | 1 piraso | ||
| 2.1.2 | Konpigurasyon ng Y-axis | |||||
| 2.1.2.1 | - Tornilyo na pamalo | Na-customize | NSK | 1 piraso | ||
| 2.1.2.2 | - Riles | 1×MR35-C2-600-20-20-G2-V2+MRK | SCHNEEBERGER | 2 piraso | ||
| 2.1.2.3 | - Iskala ng optika | LC483-370 | HEIDENHAIN | 1 piraso | ||
| 2.1.3 | Konpigurasyon ng Z-axis | |||||
| 2.1.3.1 | - Tornilyo na pamalo | Na-customize | NSK | 1 piraso | ||
| 2.1.3.2 | - Riles | 1×MR25-A2-850-20-20-G2-V2+BRK+SOSPL | SCHNEEBERGER | 2 piraso | ||
| 2.1.3.3 | - Iskala ng optika | LC483-370 | HEIDENHAIN | 1 piraso | ||
| 2.1.4 | Konpigurasyon ng C-axis | |||||
| 2.1.4.1 | - Anggulong encoder | ECN113 | HEIDENHAIN | 1 piraso | ||
| 2.1.4.2 | - Motor na direktang nagmamaneho | MSP-1000-2-002-158 | EMB | 1 piraso | ||
| 2.1.5 | B-axis turntable | WDC-C180 | GuTian | 1 piraso | ||
| 2.1.5 | A-axis turntable | WDC-C200L | GuTian | 1 piraso | ||
| 2.1.6 | Permanenteng magnet na doble ang ulo na de-kuryenteng spindle | Na-rate na lakas 7.1KW | Chuangyun | 1 piraso | ||
| 2.1.7 | Manipulator ng truss na may dalawang aksis | - | Chuangyun | 1 piraso | ||
| 2.1.8 | Tray | 148-LP-D4 | Chuangyun | 2 piraso | ||
| 2.1.9 | Tray | 148-LP-D6 | Chuangyun | 2 piraso | ||
| 2.1.10 | Tray | 148-LP-D8 | Chuangyun | 2 piraso | ||
| 2.1.11 | Pangang pang-ipit | D0.5-3.2/D3.0-7.0/D7-13 | Chuangyun | 1 set | ||
| 2.1.12 | Mataas na katumpakan na V-block | (3-5) | Chuangyun | 1 piraso | ||
| 2.1.13 | Mataas na katumpakan na V-block | (5-7) | Chuangyun | 1 piraso | ||
| 2.1.14 | Mataas na katumpakan na V-block | (6-12) | Chuangyun | 1 piraso | ||
| 2.1.15 | Collet | D4W20 (80-00004) | SCHAUBLIN | 1 piraso | ||
| 2.1.16 | Probe | TS150 | HEIDENHAIN | 1 piraso | ||
| 2.1.17 | Pamalo ng gulong panggiling (mahaba) | 119×∅31.75×∅96mm | Chuangyun | 1 piraso | ||
| 2.1.18 | Pamalo ng gulong panggiling (maikli) | 87×∅31.75×∅96mm | Chuangyun | 1 piraso | ||
| 2.1.19 | Air conditioning | - | YUEDE | 1 piraso | ||
| 2.1.20 | Ilaw na may tatlong kulay na senyales | DC24V | Schneider | 1 piraso | ||
| 2.1.21 | Flowmeter | SI5000 | IFM | 1 piraso | ||
| 2.1.22 | Suplay ng kuryente na partikular sa pagmamaneho | 15KW | NEWCOM | 1 piraso | ||
| 2.1.23 | Grupo ng balbulang elektromagnetiko | M4GE280R-CX-E20D-5-3 | CKD | 1 set | ||
| 2.1.24 | Awtomatikong sistema ng pagpapadulas ng X, Y, Z-axis | - | Taiwan | 1 set | ||
| 2.2 | Konpigurasyon ng sistema ng CNC | |||||
| 2.2.1 | BOXPC | FXPC004NN1HNR10 | NUMERO | 1 piraso | ||
| 2.2.2 | Pansala ng kuryente | AGOFIL024A | NUMERO | 1 piraso | ||
| 2.2.3 | Pansala ng kuryente | AGOFIL001S | NUMERO | 1 piraso | ||
| 2.2.4 | Paglaban | AGORES008 | NUMERO | 1 piraso | ||
| 2.2.5 | Pangunahing suplay ng kuryente ng sistema | MDLL3015N00AN0I | NUMERO | 1 piraso | ||
| 2.2.6 | Servo driver | MDLUX021B1CAN0I | NUMERO | 4 na piraso | ||
| 2.2.7 | Motor na servo na B-axis | SPX1262N5IA2L02 | NUMERO | 1 piraso | ||
| 2.2.8 | Motor na A-axis | MDLUX014B1CAN0I | NUMERO | 1 piraso | ||
| 2.2.9 | Motor na servo na may Y-axis | SPX0751V5IF2L02 | NUMERO | 1 piraso | ||
| 2.2.10 | Motor na servo na X/Z-axis | MDLUX014B1CAN0I | NUMERO | 2 piraso | ||
| 2.2.11 | Driver ng servo ng U/W axis | SPX0952N5IA2L02 | NUMERO | 2 piraso | ||
| 2.2.12 | Motor na servo na may V-axis | MDLUX014B1CAN0I | NUMERO | 1 piraso | ||
| 2.2.13 | Pang-kabit | SPX0751V5IA2L02 | NUMERO | 1 piraso | ||
| 2.2.14 | Pagpasok | SPX0751V5IA2L02 | NUMERO | 2 piraso | ||
| 2.2.15 | Output | EK1100 | NUMERO | 2 piraso | ||
| 2.2.16 | Module ng input na analog | CTMT1809 | NUMERO | 1 piraso | ||
| 2.2.17 | Terminator | CTMT2809 | NUMERO | 1 piraso | ||
| 2.2.18 | Panel ng operasyon | CTMT3162 | NUMERO | 1 piraso | ||
| 2.2.19 | NCK | CTMT9011 | NUMERO | 1 piraso | ||
| 2.2.20 | NCK | FXHE02ARE2HE000 | NUMERO | 1 piraso | ||
| 2.2.21 | NCK | FXP2101200 | NUMERO | 1 piraso | ||
| 2.2.22 | NCK | FXSO200061 | NUMERO | 1 piraso | ||
| 2.2.23 | NCK | FXSV994100 | NUMERO | 1 piraso | ||
| 2.2.24 | NCK | FXSO100006 | NUMERO | 1 piraso | ||
| 2.2.25 | NCK | FXSO100008 | NUMERO | 1 piraso | ||
| 2.2.26 | NCK | FXSO100375 | NUMERO | 1 piraso | ||
| 2.2.27 | NCK | FXSO100392 | NUMERO | 1 piraso | ||
| 2.2.28 | NCK | FXPA000586 | NUMERO | 1 piraso | ||
| 2.2.29 | NCK | FXSW282122 | NUMERO | 1 piraso | ||
| 2.2.30 | NCK | FXSW282124 | NUMERO | 1 piraso | ||
| 2.2.31 | NCK | FXSO100012 | NUMERO | 1 piraso | ||
| 2.3 | Karaniwang konpigurasyon ng software sa paggiling ng kagamitan | |||||
| 2.3.1 | Simpleng pamutol ng gilingan | Chuangyun na kusang-loob na binuo | 1 piraso | |||
| 2.3.2 | Simpleng drill | Chuangyun na kusang-loob na binuo | 1 piraso | |||
| 2.3.3 | Pagsusuri ng banggaan sa 3D gamit ang simulasyon ng makina sa 3D | Chuangyun na kusang-loob na binuo | 1 piraso | |||
| 2.3.4 | Simulasyon ng 3D na kagamitan | Chuangyun na kusang-loob na binuo | 1 piraso | |||
| 2.3.5 | Awtomatikong pag-detect ng probe | Chuangyun na kusang-loob na binuo | 1 piraso | |||
Mga kategorya ng produkto
-

Sentro ng Makinang CNC na may Mataas na Katigasan ng Seryeng VC na may...
-

Gabay na Linear na Pahalang na Gumagalaw na Kolum ng HP Serye...
-

Gabay na Linear na Pahalang na Gumagalaw na Kolum ng HT Serye...
-

VS Series Four-track Heavy Duty CNC Machining C...
-

V Series CNC Machining Center na may Mataas na Rigidity
-

Sentro ng Makinang CNC na May Dalawang Kolumna ng Seryeng X
-

Pahalang na 5-Axis na CNC Machining Center TKG1600
-

CNC Vertical Turning at Milling Composite Cent...
-

Mataas na Bilis na CNC Machining Center GM Series
-

Seryeng GT ng Mataas na Bilis na CNC Milling
-

Dual-Spindle CNC Lathe SK32
-

CNC Vertical Machining Center RFTV510 Para sa Gulong...