


BOSM -5020-5Z Opposed-Head Boring Milling Machine
1Paggamit ng kagamitan:
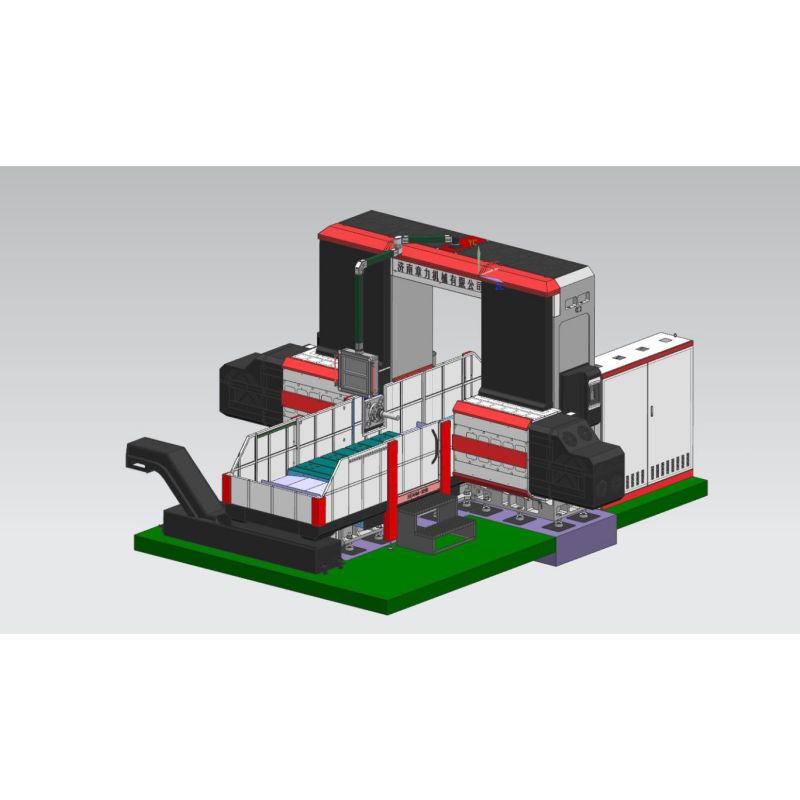
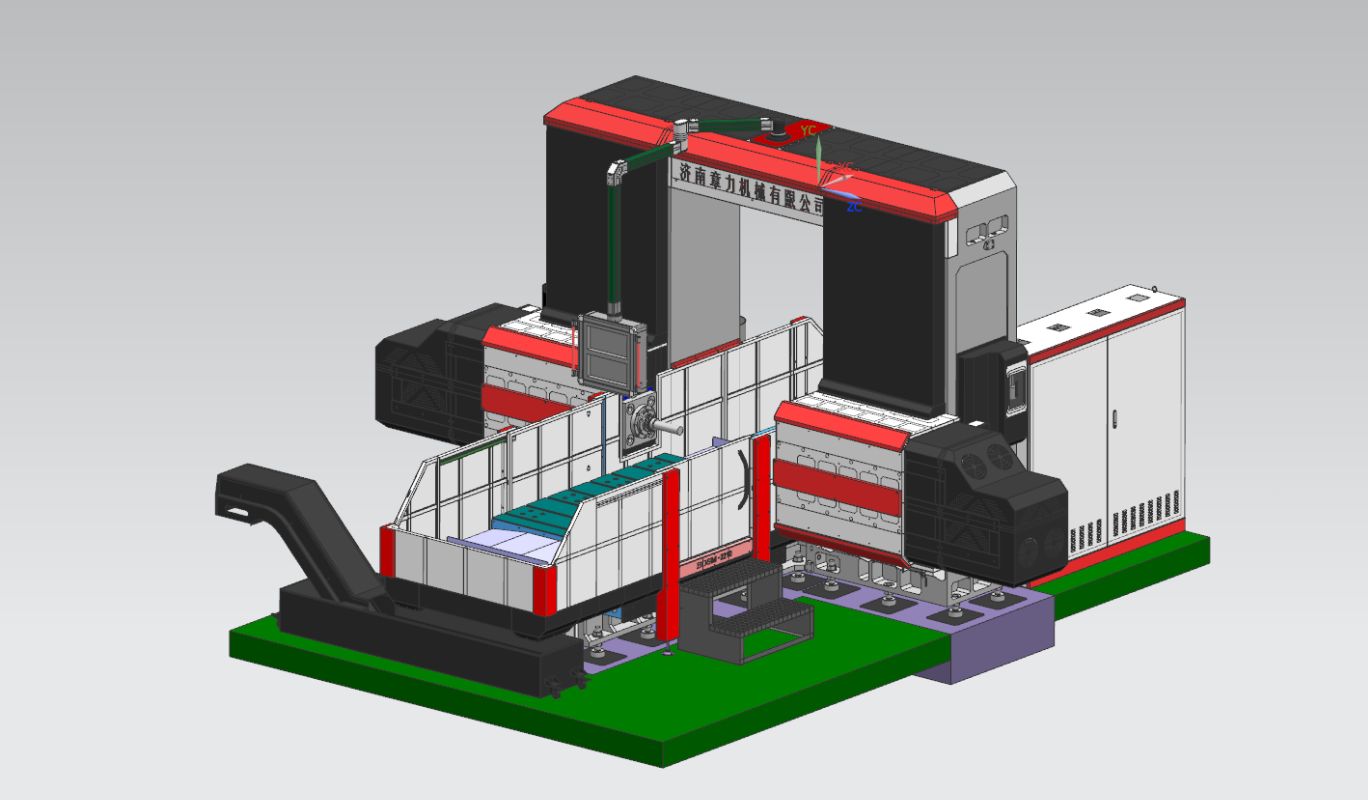
Ang BOSM-5020-5Z CNC workbench mobile double-column head-to-head boring and milling machine ay isang espesyal na makina para sa pag-iinhinyero ng makinarya ng simetrikal na mga workpiece. Ang makina ay nilagyan ng isang espesyal na movable workbench at dalawang set ng horizontal ram, na kayang isagawa ang pagbabarena, paggiling, pagbubutas at iba pang pagproseso ng workpiece sa loob ng effective stroke range, ang workpiece ay maaaring iproseso sa lugar nang sabay-sabay (hindi na kailangan ng secondary clamping), mabilis na bilis ng pagkarga at pag-unload, mabilis na bilis ng pagpoposisyon, mataas na katumpakan ng pagproseso at mataas na kahusayan sa pagproseso.
2Istruktura ng kagamitan:
2.1. Mga Pangunahing Bahagi ng Makina
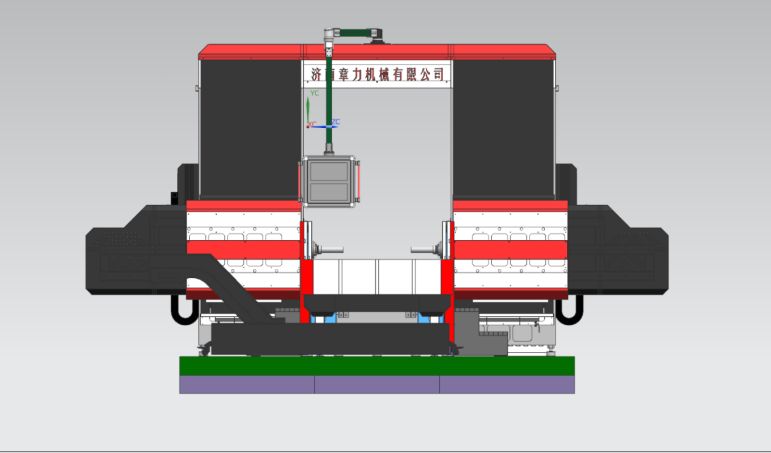
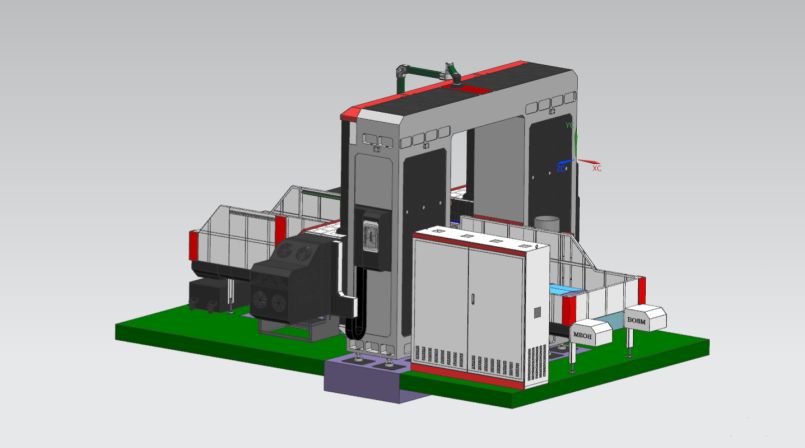
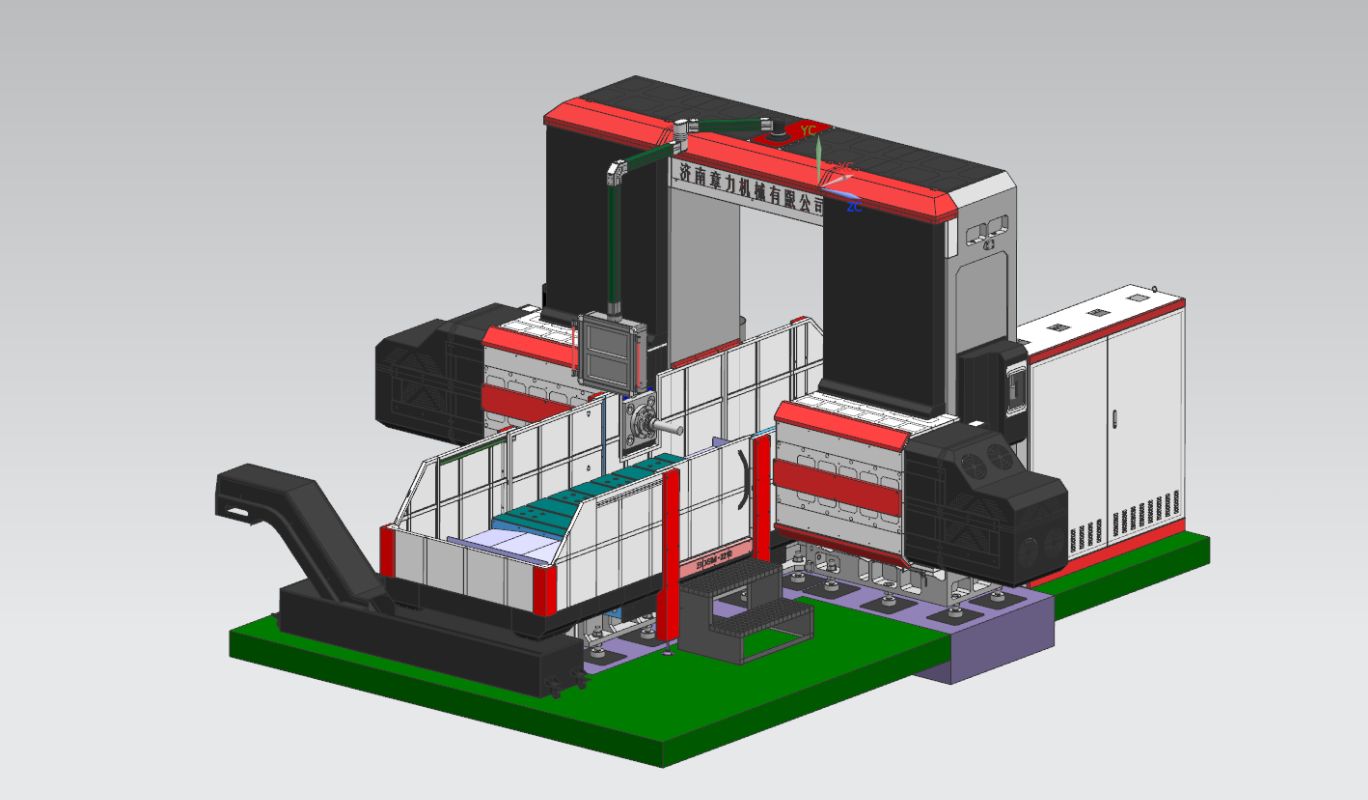
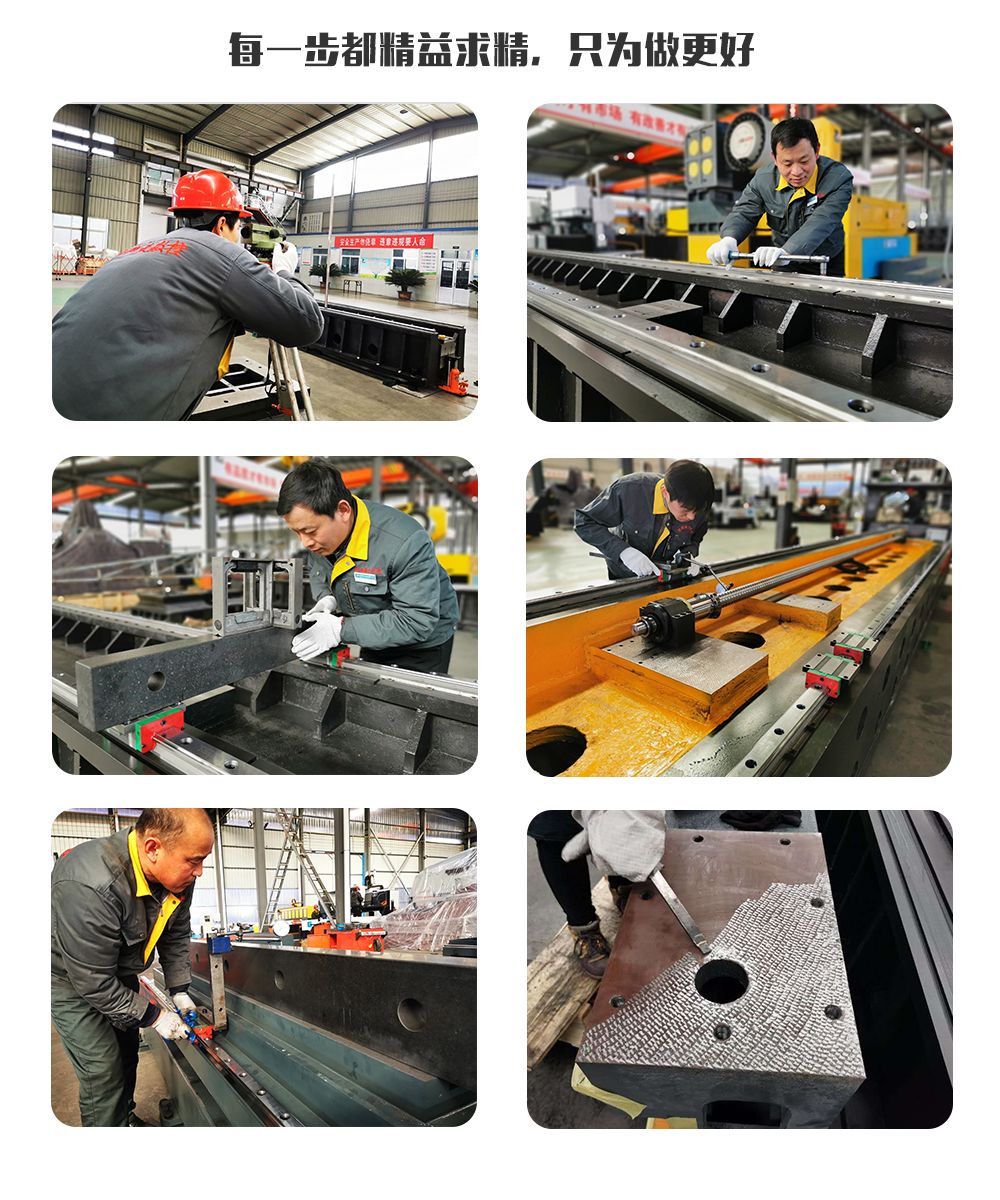
Ang bed, workbench, kaliwa at kanang mga haligi, beam, gantry connecting beam, saddle, rams, atbp., ay pawang gawa sa resin sand molding, mataas na kalidad na gray iron 250 casting, ina-anneal sa hot sand pit → vibration aging → furnace annealing → vibration Aging → rough machining → vibration aging → furnace annealing → vibration aging → finishing, ganap na inaalis ang negatibong stress ng mga bahagi, at pinapanatiling matatag ang performance ng mga bahagi. Ang fixed bed, ang kaliwa at kanang mga haligi, ang gantry, at ang workbench ay gumagalaw; ang makina ay may milling, boring, Cutting, drilling, countersinking, tapping at iba pang mga function, ang tool cooling method ay external cooling, ang makina ay naglalaman ng 5 feed axes, na maaaring magpatupad ng 4-axis linkage, 5-axis single-action, 2 power head, ang axial at power head ng makina ay ipinapakita sa figure sa ibaba.
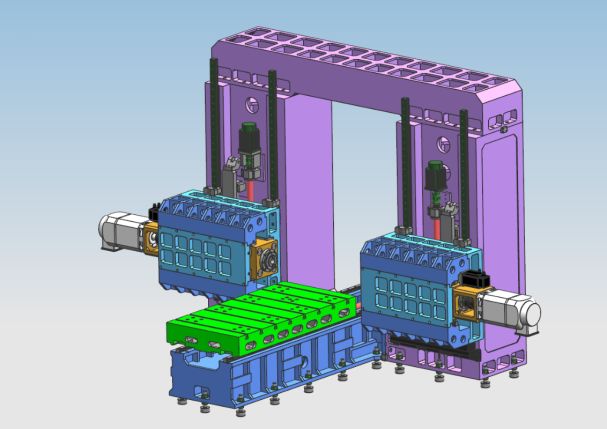
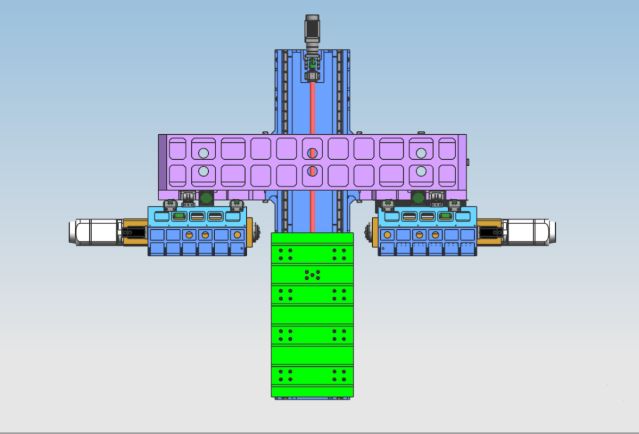
2.2. Ang pangunahing istraktura ng bahagi ng axial transmission feed
2.2.1. X-axis: Ang mesa ng trabaho ay gumagalaw nang pahilig sa kahabaan ng gabay na riles ng nakapirming kama.
X-axis transmission: Ginagamit ang AC servo motor at high-precision planetary reducer upang paandarin ang worktable sa pamamagitan ng ball screw transmission upang maisakatuparan ang X-axis linear motion.
Anyo ng gabay sa riles: maglagay ng dalawang high-strength precision linear guide rails
2.2.2.Y1 axis: Ang power head at isang ram ay patayong naka-install sa harap na bahagi ng haligi, at gumaganti sa kaliwa at kanan sa kahabaan ng guide rail ng haligi.
Y1-axis transmission: Ang AC servo motor ay ginagamit upang himukin ang ball screw upang himukin ang saddle upang gumalaw, at mapagtanto ang linear motion ng Y1-axis.
Anyo ng riles ng gabay: 4 na piraso ng 45 uri ng linear guide rails.
2.2.3.Y2 axis: Ang pangalawang ram ng power head ay naka-install nang patayo sa harap na bahagi ng haligi, at gumaganti sa kaliwa at kanan sa kahabaan ng guide rail ng haligi.
Transmisyon na Y2-axis: Ang AC servo motor ay ginagamit upang paandarin ang ball screw upang paandarin ang paggalaw ng saddle upang maisakatuparan ang linear na paggalaw ng Y1-axis.
Anyo ng gabay na riles: 4 na piraso ng 45 uri ng linear guide rails
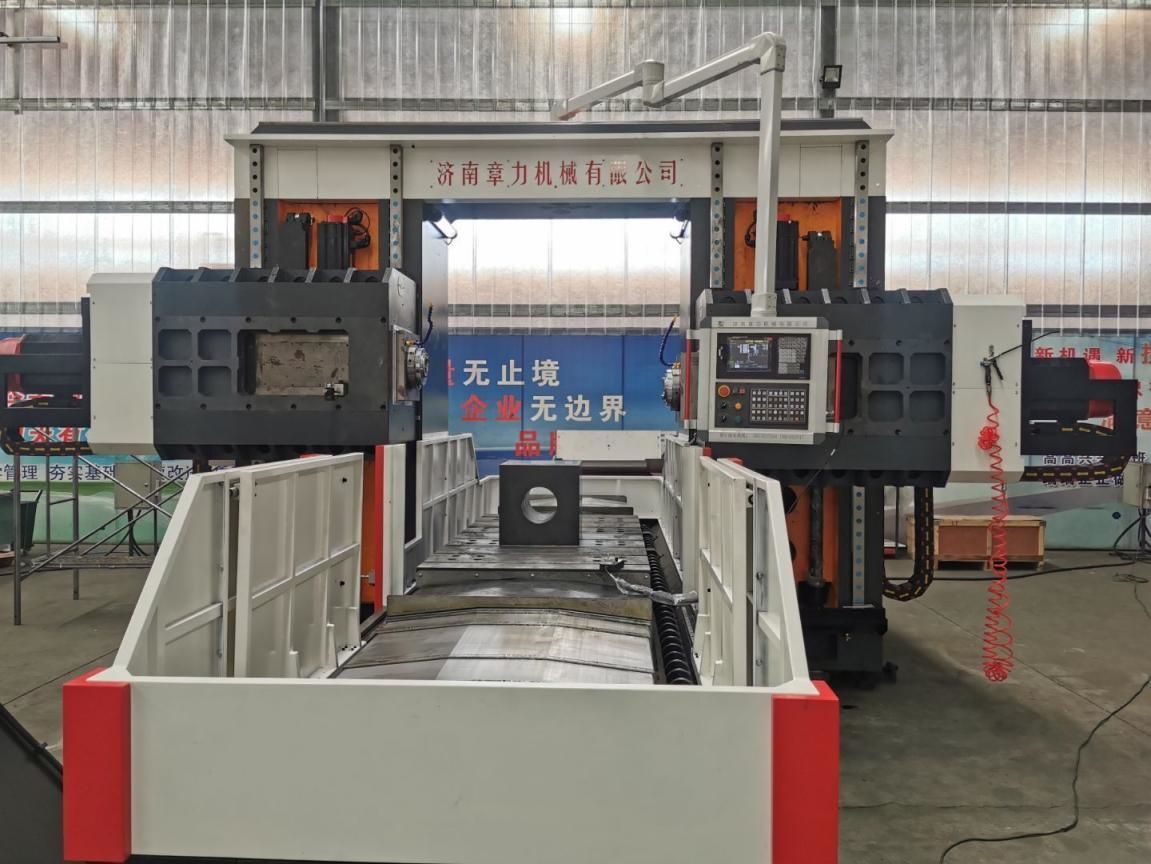
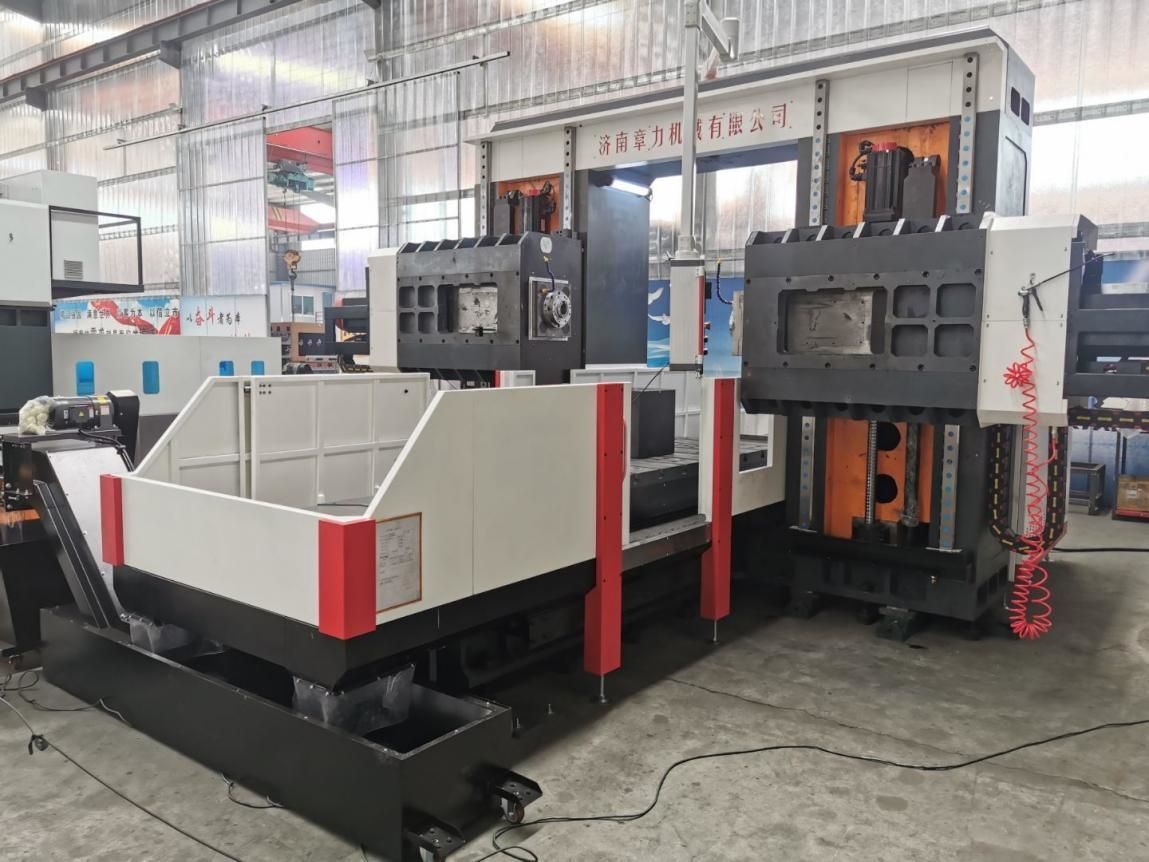
2.2.4. Z1 axis: Ang power head sliding saddle ay naka-install nang patayo sa harap na bahagi ng kanang column, at gumagapang pataas at pababa sa kahabaan ng column guide rail.
Z1-axis transmission: Ginagamit ang AC servo motor at high-precision planetary reducer upang paandarin ang ram upang gumalaw sa ball screw upang maisakatuparan ang linear motion ng Z1-axis.
Anyo ng gabay na riles: 2 65 uri ng linear guide rails
2.2.5.Z2 axis: Ang power head slide saddle ay naka-install nang patayo sa harap na bahagi ng kanang column, at gumagalaw pataas at pababa sa kahabaan ng column guide rail.
Z1-axis transmission: Ginagamit ang AC servo motor at high-precision planetary reducer upang paandarin ang ram sa ball screw upang maisakatuparan ang linear motion na Z2-axis.
Anyo ng gabay na riles: 2 65 uri ng linear guide rails
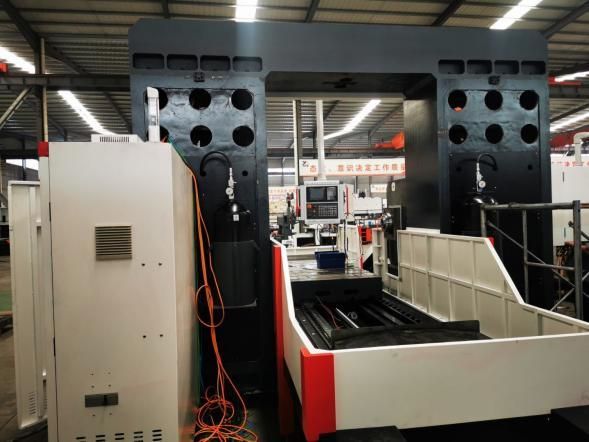
Mataas na kalidad na HT250 casting column na may 2 piraso ng 65 na uri ng heavy-duty linear guide rails
Ang boring at milling power head (kabilang ang power head 1 at 2) ay isang compound square ram, at ang direksyon ng paggalaw ay ginagabayan ng 4 na linear roller guide rails. Ang drive ay gumagamit ng AC servo motor upang paandarin ang pares ng precision ball screw. Ang makina ay nilagyan ng nitrogen balance bar. Binabawasan nito ang kapasidad ng bearing ng machine head sa screw at servo motor. Ang Z-axis motor ay may automatic brake function. Kung sakaling magkaroon ng power failure, mahigpit na hahawakan ng automatic brake ang motor shaft upang hindi ito umikot. Kapag gumagana, kapag hindi nahawakan ng drill bit ang workpiece, mabilis itong magpapakain; kapag nahawakan ng drill bit ang workpiece, awtomatiko itong lilipat sa working feed. Kapag tumagos ang drill bit sa workpiece, awtomatiko itong lilipat sa fast rewind; kapag umalis ang dulo ng drill bit sa workpiece at naabot ang itinakdang posisyon, lilipat ito sa susunod na posisyon ng butas upang maisakatuparan ang awtomatikong sirkulasyon. At maaari nitong maisakatuparan ang mga function ng blind hole drilling, milling, chamfering, chip breaking, automatic chip removal, atbp., na nagpapabuti sa produktibidad ng paggawa.
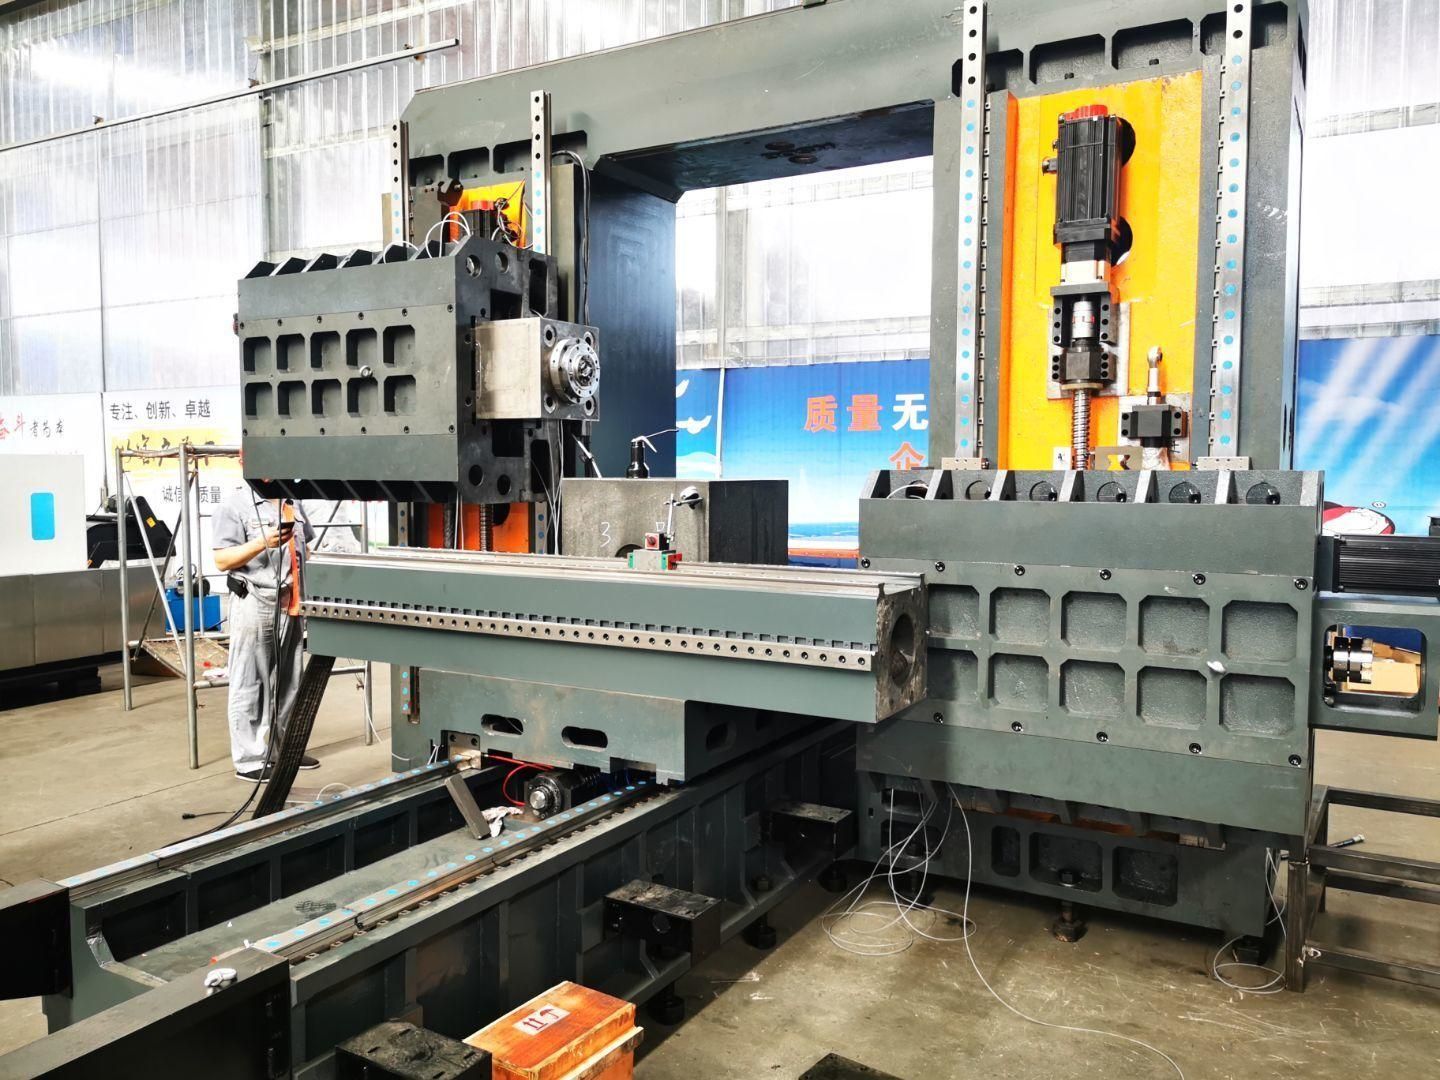
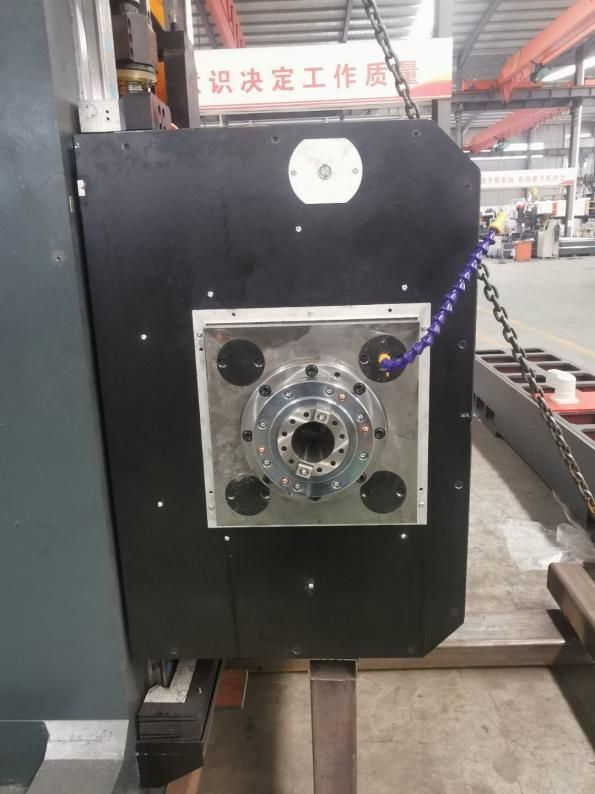
Ang 500mm stroke compound square ram power head ay gumagamit ng mga linear guide sa halip na mga tradisyonal na insert upang lubos na mapabuti ang katumpakan ng paggabay habang pinapanatili ang tigas ng square ram.
2.3. Pag-alis at pagpapalamig ng chip
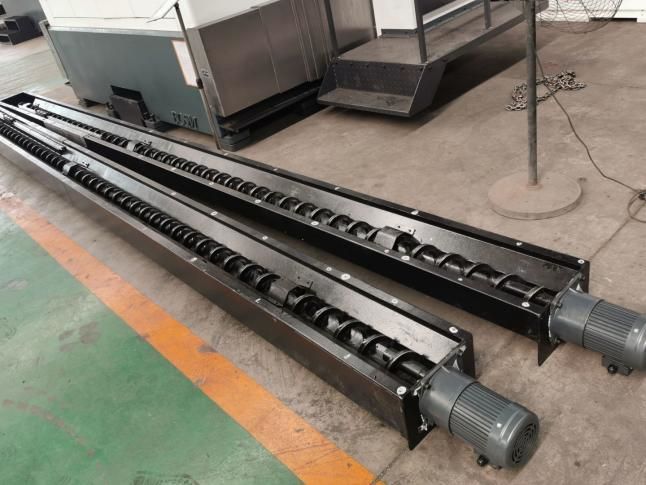
May mga spiral at flat chain chip conveyor na naka-install sa magkabilang gilid sa ilalim ng workbench, at ang mga chip ay maaaring awtomatikong maihatid sa chip conveyor sa dulo sa pamamagitan ng dalawang yugto ng spiral at chain plate upang maisakatuparan ang sibilisadong produksyon. Mayroong cooling pump sa coolant tank ng chip conveyor, na maaaring gamitin para sa panlabas na paglamig ng tool upang matiyak ang performance at service life ng tool, at maaaring i-recycle ang coolant.
3Ganap na digital na sistema ng kontrol na numerikal:
3.1. Gamit ang chip breaking function, maaaring itakda ang oras ng chip breaking at chip breaking cycle sa man-machine interface.
3.2. Dahil sa gamit na tool lifting function, maaaring itakda ang distansya ng pag-angat ng tool sa man-machine interface. Kapag naabot na ang distansya, mabilis na iaangat ang tool, itatapon ang mga chips, at pagkatapos ay mabilis itong ipapadala sa drilling surface at awtomatikong iko-convert para gumana.
3.3. Ang sentralisadong operation control box at handheld unit ay gumagamit ng numerical control system at nilagyan ng USB interface at LCD liquid crystal display. Upang mapadali ang programming, storage, display at komunikasyon, ang operation interface ay may mga function tulad ng man-machine dialogue, error compensation, at automatic alarm.
3.4. Ang kagamitan ay may tungkuling tingnan muli at muling suriin ang posisyon ng butas bago iproseso, at ang operasyon ay lubos na maginhawa.
4Awtomatikong pagpapadulas
Ang mga pares ng precision linear guide rail ng makina, mga pares ng precision ball screw, at iba pang high-precision motion pairs ay nilagyan ng mga awtomatikong sistema ng pagpapadulas. Ang awtomatikong lubricating pump ay naglalabas ng pressure oil, at ang quantitative lubricator oil chamber ay pumapasok sa langis. Pagkatapos mapuno ng langis ang oil chamber, kapag ang presyon ng sistema ay tumaas sa 1.4-1.75Mpa, ang pressure switch sa sistema ay sarado, ang pump ay hihinto, at ang unloading valve ay sabay na nag-aalis ng karga. Kapag ang presyon ng langis sa kalsada ay bumaba sa ibaba ng 0.2Mpa, ang quantitative lubricator ay nagsisimulang punan ang lubricating point at nakumpleto ang isang pagpuno ng langis. Dahil sa tumpak na supply ng langis ng quantitative oil injector at ang pagtukoy ng presyon ng sistema, ang supply ng langis ay maaasahan, na tinitiyak na mayroong oil film sa ibabaw ng bawat kinematic pair, na binabawasan ang friction at pagkasira, at pinipigilan ang pinsala sa panloob na istraktura na dulot ng sobrang pag-init. , upang matiyak ang katumpakan at buhay ng Makina. Kung ikukumpara sa sliding guide rail pair, ang rolling linear guide rail pair na ginagamit sa Makinang ito ay may serye ng mga bentahe:
①Mataas ang sensitibidad sa paggalaw, maliit ang koepisyent ng friction ng rolling guide rail, 0.0025~0.01 lamang, at lubhang nabawasan ang lakas ng pagmamaneho, na katumbas lamang ng 1/10 ng ordinaryong makinarya.
② Napakaliit ng pagkakaiba sa pagitan ng dynamic at static friction, at mahusay ang follow-up performance, ibig sabihin, napakaikli ng agwat ng oras sa pagitan ng driving signal at ng mechanical action, na nakakatulong sa pagpapabuti ng bilis ng pagtugon at sensitivity ng numerical control system.
③Ito ay angkop para sa mabilis na linear na galaw, at ang agarang bilis nito ay halos 10 beses na mas mataas kaysa sa mga sliding guide rail.
④ Maaari nitong mapagtanto ang walang puwang na paggalaw at mapabuti ang tigas ng paggalaw ng mekanikal na sistema.
⑤Ginawa ng mga propesyonal na tagagawa, ito ay may mataas na katumpakan, mahusay na kagalingan sa maraming bagay at madaling pagpapanatili.
5.Inspeksyon ng laser na may tatlong aksis:
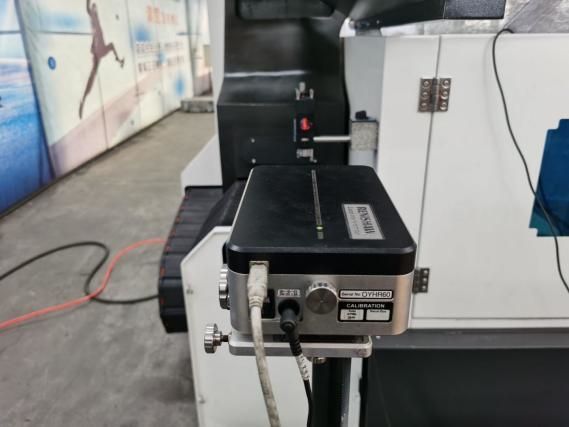
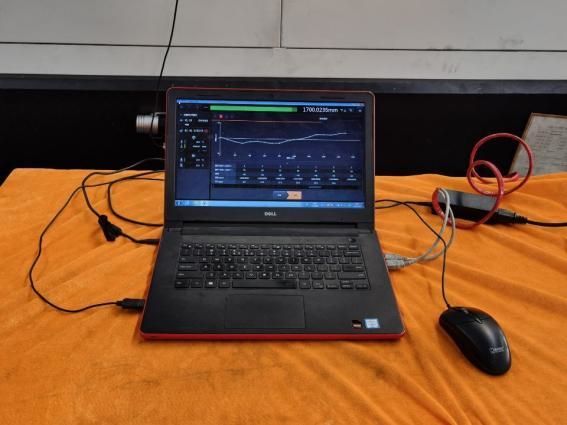
Ang bawat makina ng Bosman ay kinakalibrate ng laser interferometer ng kumpanyang RENISHAW sa United Kingdom upang tumpak na siyasatin at tumbasan ang pitch error, backlash, katumpakan sa pagpoposisyon, katumpakan sa pagpoposisyon nang paulit-ulit, atbp., upang matiyak ang dynamic, static na katatagan at katumpakan sa pagproseso ng makina. Inspeksyon ng Ballbar Ang bawat makina ay gumagamit ng ballbar mula sa kumpanyang British RENISHAW upang i-calibrate ang tunay na katumpakan ng bilog at katumpakan ng heometriko ng makina, at magsagawa ng mga eksperimento sa pabilog na pagputol nang sabay upang matiyak ang katumpakan ng 3D machining at katumpakan ng pabilog na makina.
6Kapaligiran sa paggamit ng makina:
6.1. Mga kinakailangan sa kapaligiran ng paggamit ng kagamitan
Ang pagpapanatili ng isang pare-parehong antas ng temperatura ng paligid ay isang mahalagang salik para sa precision machining.
(1) Ang mga kinakailangan sa temperaturang nakapaligid ay -10°C hanggang 35°C, kapag ang temperaturang nakapaligid ay 20°C, ang halumigmig ay dapat nasa 40% hanggang 75%.
(2) Upang mapanatili ang static accuracy ng Makina sa loob ng tinukoy na saklaw, ang pinakamainam na temperatura sa paligid ay kinakailangang 15°C hanggang 25°C, at ang pagkakaiba ng temperatura ay hindi dapat lumagpas sa ±2°C/24 oras.
6.2. Boltahe ng suplay ng kuryente: 3 phase, 380V, sa loob ng saklaw na ±10% na pagbabago-bago ng boltahe, dalas ng suplay ng kuryente: 50HZ.
6.3. Kung ang boltahe sa lugar na ginagamit ay hindi matatag, ang Makina ay dapat lagyan ng isang matatag na suplay ng kuryente upang matiyak ang normal na operasyon ng Makina.
6.4. Ang Makina ay dapat mayroong maaasahang grounding: ang grounding wire ay gawa sa copper wire, ang diameter ng wire ay hindi dapat mas mababa sa 10mm², at ang grounding resistance ay dapat mas mababa sa 4 ohms.
6.5. Upang matiyak ang normal na pagganap ng kagamitan, kung ang naka-compress na hangin ng pinagmumulan ng hangin ay hindi makakatugon sa mga kinakailangan ng pinagmumulan ng hangin, dapat idagdag ang isang set ng aparato sa paglilinis ng pinagmumulan ng hangin (dehumidification, degreasing, filtering) bago ang pagpasok ng hangin ng Makina.
6.6. Ilayo ang kagamitan sa direktang sikat ng araw, mga pinagmumulan ng vibration at init, mga high-frequency generator, mga electric welding machine, atbp., upang maiwasan ang pagkabigo ng produksyon ng makina o pagkawala ng katumpakan ng makina.
7Mga teknikal na parameter:
| Modelo | 5020-5Z | |
| Pinakamataas na laki ng workpiece sa pagproseso | Haba × lapad × taas (mm) | 5000×2000×2500 |
| Pinakamataas na feed ng gantry | Lapad (mm) | 2300 |
| laki ng mesa ng trabaho | Haba X Lapad (mm) | 5000*2000 |
| Paglalakbay sa mesa | Gumagalaw pabalik-balik ang workbench (mm) | 5000 |
| Dobleng ram lift pataas at pababa | Pataas at pababa na stroke ng ram (mm) | 2500 |
| Pahalang na uri ng ram drilling head power head isa dalawa | Dami (2) | 2 |
| Pahalang na uri ng ram drilling head power head isa dalawa | Patulis ng spindle | BT50 |
| Bilis ng spindle (r/min) | 30~5000 | |
| Lakas ng servo spindle motor (kw) | 37*2 | |
| Ang distansya sa pagitan ng mga sentro ng dulo ng ilong ng dalawang spindle (mm) | 1500-2500mm | |
| Kaliwa at kanang stroke ng single ram (mm) | 500 | |
| Kaliwa at kanang stroke ng double ram (mm) | 1000 | |
| Katumpakan ng Bidirectional Positioning | 300mm*300mm | ±0.025 |
| Katumpakan ng pagpoposisyon ng paulit-ulit na dalawang direksyon | 300mm*300mm | ±0.02 |
| Kabuuang timbang (t) | (mga)55 | Kabuuang timbang (t) |
Mga kategorya ng produkto
-

Sentro ng Makinang CNC na may Mataas na Katigasan ng Seryeng VC na may...
-

Gabay na Linear na Pahalang na Gumagalaw na Kolum ng HP Serye...
-

Gabay na Linear na Pahalang na Gumagalaw na Kolum ng HT Serye...
-

VS Series Four-track Heavy Duty CNC Machining C...
-

V Series CNC Machining Center na may Mataas na Rigidity
-

Sentro ng Makinang CNC na May Dalawang Kolumna ng Seryeng X
-

Pahalang na 5-Axis na CNC Machining Center TKG1600
-

CNC Vertical Turning at Milling Composite Cent...
-

Mataas na Bilis na CNC Machining Center GM Series
-

Seryeng GT ng Mataas na Bilis na CNC Milling
-

Dual-Spindle CNC Lathe SK32
-

CNC Vertical Machining Center RFTV510 Para sa Gulong...